
کورههای گرمایشی، قلب تپنده پالایشگاهها هستند و نگهداری کوره پالایشگاهی دیگر یک هزینه نیست؛ بلکه یک استراتژی حیاتی برای بقا است.
این تجهیزات عظیم، در دمای تا ۸۰۰ درجه سانتیگراد و تحت فشار سنگین، سیالات فرآیندی را گرم میکنند تا چرخه تولید بنزین، گازوئیل و محصولات پتروشیمی ادامه یابد؛ اما یک لحظه غفلت میتواند به پارگی لوله، توقف ۸ هفتهای و میلیاردها تومان زیان منجر شود.
در این مقاله به بررسی نگهداری کوره پالایشگاهی، بهترین روش نگهداری کوره پالایشگاهی و مشکلات رایج در نگهداری کوره پالایشگاهی و عیب یابی آنها میپردازیم.
۱- نگهداری کوره پالایشگاهی
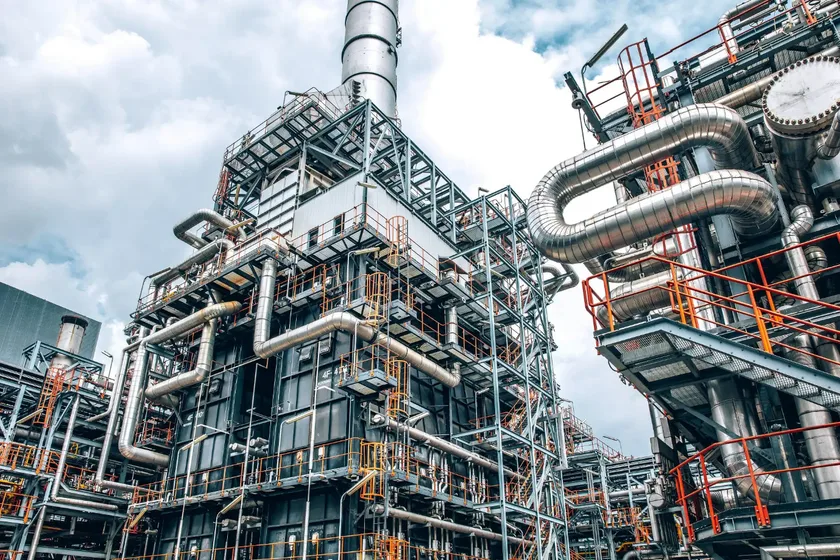
اصل اساسی احتراق خوب، اکسیداسیون کامل کربن، هیدروژن و گوگرد موجود در سوخت است که منجر به تشکیل دی اکسید کربن، آب و SOx میشود.
سطح استوکیومتری اکسیژن معمولاً باید برای تکمیل احتراق کافی باشد.
بهبود عملکرد کوره برای دستیابی به تولید کارآمد یا مداوم بسیار مهم بوده و مسائل ایمنی همیشه در اولویت مهندسان ارشد پالایشگاهها است.
به طور کلی، برای احتراق در بخاریهای پالایشگاه، دو پارامتر اصلی وجود دارد که بر راندمان حرارتی کل فرآیند احتراق تأثیر میگذارند:
- کاهش مقدار اکسیژن گاز دودکش
- کاهش مقدار دمای گاز دودکش
راندمان حرارتی کورهها را میتوان با افزایش بازیابی گرما از گازهای دودکش بهبود بخشید.
معمولاً کاهش 20 درجه سانتیگراد دمای گاز دودکش به 1٪ افزایش راندمان منجر میشود.
علاوه بر این، کاهش 1٪ در سطح کل اکسیژن منجر به 0.5٪ بهبود راندمان میشود.
کاهش انتشار CO2 یک ضرورت مطلق و یک چالش پرهزینه در پالایشگاهها برای دستیابی به اهداف زیست محیطی طبق الزامات قانونی است.
به منظور کاهش انتشار CO2، CH4 و O3 و همچنین تقاضای انرژی، وظایف زیر انجام میشود:
- پروژههای ادغام گرما، برای کاهش قابل توجه انتشار گازهای گلخانه ای و صرفه جویی بیشتر در مصرف انرژی
- نصب مبدلهای پیش گرمایش جدید قبل از گرمکنها و تمیز کردن آنلاین گرمکنها
- بهینه سازی عملکرد گرمکنهای موجود
۲- بهترین روشها برای نگهداری کوره پالایشگاهی
در این بخش به بررسی روشهای نگهداری کوره پالایشگاهی میپردازیم.
۲-۱- انتخاب درست
اولین و شاید مهمترین مرحله در نگهداری کوره پالایشگاهی، انتخاب کوره ای است که متناسب با نیازهای تولیدی شما باشد.
هر نوع کوره، یعنی القایی، قوس الکتریکی، شعله ای یا کوره مقاومتی برای کاربرد خاصی طراحی شده و انتخاب نادرست میتواند، عواقب جدی داشته باشد.
به عنوان مثال، یک کوره کوچک با ظرفیت کم که در یک چرخه تولید سنگین استفاده شده، به سرعت فرسوده میشود.
از سوی دیگر، یک کوره بزرگ منجر به هزینههای غیرضروری انرژی و نگهداری میشود.
۲-۲- نصب صحیح
مهم نیست کوره چقدر خوب باشد، اگر محل نصب، چیدمان، تهویه یا حتی تنظیمات اولیه نادرست باشد، مشکلاتی ایجاد میشود.
نشت گرما، مصرف انرژی غیرضروری، فرسودگی نسوز یا حتی خطرات آتش سوزی از عواقب نصب ضعیف است.
۲-۳- مدیریت پسماند و آلودگی
کورهها گاهی اوقات با آلایندههایی مانند دود سمی، بقایای سوخت و دوده سروکار دارند که بدون مدیریت صحیح میتوانند به محیط زیست و سلامت کارگران آسیب برسانند.
فیلترهای پالایشگاه، سیستمهای تصفیه گاز دودکش و بازیابی گرما و همچنین انتخاب سوخت پاک، ابزاری برای کاهش اثرات زیست محیطی هستند.
۲-۴- ارتقا و نوسازی
پس از سالها کارکرد، کورهها ممکن است به جای تعویض کامل، نیاز به ارتقا داشته باشند.
گاهی اوقات، تعویض یک مشعل، ارتقای سیستمهای کنترل، بهینه سازی عایق بندی یا تنظیم هندسه داخلی میتواند به یک کوره قدیمی جان تازه ای ببخشد.
۲-۵- آموزش پرسنل
آموزش و تعلیم مناسب پرسنل درگیر در عملیات کوره برای پرورش فرهنگ ایمنی و نگهداری کوره پالایشگاهی ضروری است.
برنامههای آموزشی باید موضوعاتی مانند عملکرد تجهیزات، رویههای واکنشی در شرایط اضطراری و رعایت استانداردهای ایمنی مانند استاندارد API 560 را پوشش دهند.
آموزش مداوم و دورههای بازآموزی میتواند به تقویت پروتکلهای ایمنی کمک کرده و تضمین کند که پرسنل برای واکنش مؤثر به خطرات احتمالی آماده هستند.
۲-۶- نگهداری و بازرسی منظم
اجرای یک برنامه تعمیر و نگهداری و بازرسی پیشگیرانه برای شناسایی و رفع خطرات احتمالی ایمنی در بخاریهای احتراقی بسیار مهم است که شامل برنامه ریزی بازرسیهای روتین، انجام آزمایشهای غیرمخرب و نظارت بر عملکرد تجهیزات میشود.
پالایشگاهها همچنین باید فعالیتهای تعمیر و نگهداری کوره پالایشگاهی را بر اساس اهمیت تجهیزات و احتمال خرابی اولویت بندی کنند و مطمئن شوند که منابع به شکل مؤثر برای رفع مهمترین نگرانیهای ایمنی اختصاص داده میشوند.
بازرسی و آزمایش منظم کوره برای شناسایی خطرات ایمنی بالقوه و جلوگیری از خرابی تجهیزات ضروری است.
بازرسیها باید توسط پرسنل واجد شرایط طبق برنامهها و رویههای تعیین شده انجام شود.
اجزای کلیدی مانند مشعلها، محفظههای احتراق و لولهها و عایق نسوز باید از نظر علائم سایش، خوردگی یا آسیب بررسی شوند.
تکنیکهای آزمایش غیرمخرب مانند آزمایش اولتراسونیک، آزمایش رادیوگرافی و تصویربرداری حرارتی میتوانند برای تشخیص نقصهای پنهان یا فرسودگی استفاده شوند.
۲-۷- برنامه ریزی واکنش اضطراری
تدوین و حفظ برنامههای جامع واکنش اضطراری برای به حداقل رساندن تأثیر حوادث مربوط به کوره ضروری است.
پالایشگاهها باید کانالهای ارتباطی واضح، رویههای واکنش اضطراری و پروتکلهای تخلیه ایجاد کنند تا مطمئن شود که پرسنل میتوانند به سرعت و به شکل مؤثر به موارد اضطراری پاسخ دهند.
تمرینها و مانورهای منظم میتواند به آزمایش اثربخشی برنامههای اضطراری و شناسایی زمینههای بهبود کمک کند.
۲-۸- نگهداری پیشگیرانه
برنامههای تعمیر و نگهداری کوره پالایشگاهی به گونه ای طراحی شده اند که به شکل پیشگیرانه مشکلات بالقوه را قبل از این که منجر به خرابی تجهیزات یا حوادث ایمنی شوند، برطرف کنند.
این برنامهها شامل کارهایی مانند روغن کاری، تمیز کردن و تنظیم و تعویض قطعات فرسوده یا خراب میشوند.
برنامههای تعمیر و نگهداری کوره پالایشگاهی باید بر اساس توصیههای سازنده تجهیزات، بهترین شیوههای صنعت و الزامات نظارتی باشد.
۲-۹- کنترل مصرف انرژی
کورهها از جمله پرمصرف ترین تجهیزات پالایشگاهی هستند.
بدون تنظیمات بهینه دما، عایق بندی یا سیستمهای بازیابی گرما بخش زیادی از انرژی هدر میرود.
برعکس، توجه به چند نکته کلیدی میتواند به راحتی تا 30٪ در مصرف انرژی صرفه جویی کند.

۳- مشکلات رایج در نگهداری کوره پالایشگاهی و عیب یابی آنها
در این بخش به بررسی مشکلات نگهداری کوره پالایشگاهی و عیب یابی آنها میپردازیم.
۳-۱- شکست لولهها
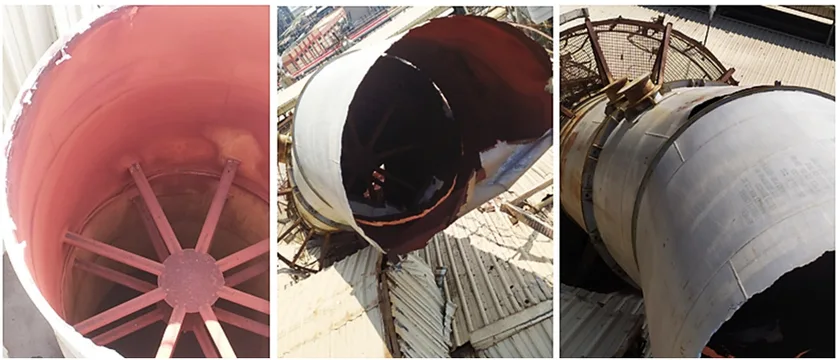
شکست لولهها در کورههای گرمایشی پالایشگاهی اغلب فاجعه بار است و از عدم تعادل بین قابلیت اطمینان و تقاضای عملکرد ناشی میشود.
این شکستها میتوانند به توقفهای طولانی مدت، هزینههای بالا و خطرات ایمنی منجر شوند.
لولهها تحت شرایط شدید (دمای بالا، فشار و خوردگی) قرار دارند و شکست آنها معمولاً به دلیل افزایش دمای فلز لوله، خوردگی موضعی یا تنش خزشی رخ میدهد.
روشهای تشخیص عبارت اند از:
- تصویربرداری حرارتی مادون قرمز :برای نظارت بر دمای فلز لوله و تشخیص نقاط داغ ناشی از رسوب داخلی یا توزیع حرارت ناهموار. این روش آنلاین است و میتواند، نقشه حرارتی سه بعدی ایجاد کند.
- بازرسی هوشمند: فناوری مبتنی بر اولتراسونیک برای ارائه دادههای دیجیتال و کمی از ضخامت دیواره و شعاع لوله. این ابزار بخشهای همرفتی و تابشی کویلهای مارپیچ را بررسی میکند و نقصهایی مانند برآمدگی، کرنش خزشی و خوردگی ایزوله را تشخیص میدهد. احتمال تشخیص بالا (۹۵%) برای نقصهای بزرگتر از ۰.۱ اینچ است.
- تحلیل گر شرایط گاز دودکش و انتشار احتراق: نظارت بر پارامترهای عملیاتی کلیدی برای ارزیابی قابلیت اطمینان و عملکرد. افزایش مونوکسید کربن یا کاهش اکسیژن نشان دهنده مشکلات احتراق است.
۳-۱-۱- علل
- رسوب داخلی ناشی از ورود مواد سوختنی مرطوب به کویلهای طراحی شده برای مواد سوختنی خشک که منجر به تبخیر مایع و ایجاد رسوب جامد میشود.
- عملیات نادرست مشعلها که باعث برخورد شعله با نواحی رسوب دار میشود.
- تقاضای عملکرد بیش از قابلیت اطمینان ذاتی اجزا است؛ مانند نرخ مواد سوختنی بالاتر از حد طراحی شده.
- مکانیسمهای آسیب مانند خزش، خوردگی و اکسیداسیون ناشی از شرایط شدید عملیاتی است.
۳-۱-۲- اقدامات اصلاحی
- اجرای برنامه مدیریت قابلیت اطمینان سیستماتیک (که دادههای عملکرد و قابلیت اطمینان را ادغام میکند.)
- ارزیابی تناسب برای سرویس و عمر باقیمانده با استفاده از استانداردهای API
- تحلیل ریشه ای شکست با استاندارد API 585 برای جلوگیری از تکرار
- جایگزینی لولهها در صورت شکست ارزیابی انجام شده یا استفاده از آلیاژهای مقاوم تر
- تنظیم عملیات مشعل و شرایط خوراک برای جلوگیری از برخورد شعله و رسوب
۳-۲- رسوب گذاری
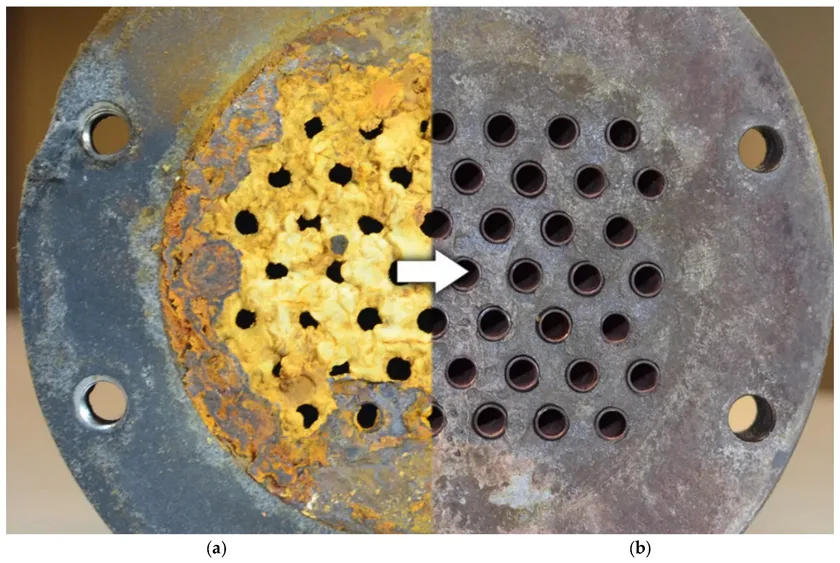
رسوب داخلی یا خارجی در لولهها و بخشهای همرفتی جریان را محدود کرده و انتقال حرارت را کاهش میدهد که منجر به افزایش دمای فلز لوله و شکستهای احتمالی میشود.
رسوب میتواند، تولید را کاهش و در بخشهای تابشی و همرفتی رخ دهد.
روشهای تشخیص عبارت اند از:
- تأیید تمیزکاری مکانیکی: استفاده از فناوری اولتراسونیک تخصصی برای تشخیص و اندازه گیری رسوب داخلی با اطمینان ۱۰۰%. این روش آنلاین یا آفلاین است و نواحی با رسوب بالا را اولویت بندی میکند.
- مقایسه فشار و نرخ جریان: مقایسه فشار و جریان کویل قبل و بعد از تمیزکاری؛ کاهش فشار و افزایش جریان نشان دهنده کاهش رسوب است.
- نشانههای بصری: که میتوان به نبود ذرات در آب خروجی و عدم تغییر رنگ یا آسیب به ابزارهای تمیزکاری فومی پس از عبور اشاره کرد.
۳-۲-۱- علل
- عملیات نادرست مشعل یا جریان فرآیند ناکافی که منجر به توزیع حرارت ناهموار میشود.
- تجاوز از نرخ شار حرارتی که باعث تشکیل کک میشود.
- روشهای تمیزکاری بیش از حد تهاجمی با ابزار بزرگ یا عبور زیاد که آسیب اضافی ایجاد میکند.
۳-۲-۲- اقدامات اصلاحی
- استفاده از تکنیک مبتنی بر فناوری با ابزار اولتراسونیک برای تأیید تمیزکاری و تمرکز روی نواحی با رسوب بالا
- استفاده از ابزار فومی بزرگ و رنگی روشن برای بررسی رسوب باقیمانده
- اجرای عبور تأییدی دوره ای در حین تمیزکاری برای ارزیابی پیشرفت و جلوگیری از عبور غیرضروری (که دیواره لوله را ساییده میکند.)
- تنظیم پارامترهای عملیاتی برای توزیع یکنواخت حرارت و جلوگیری از رسوب بیش از حد
۳-۳- بیش گرمایی
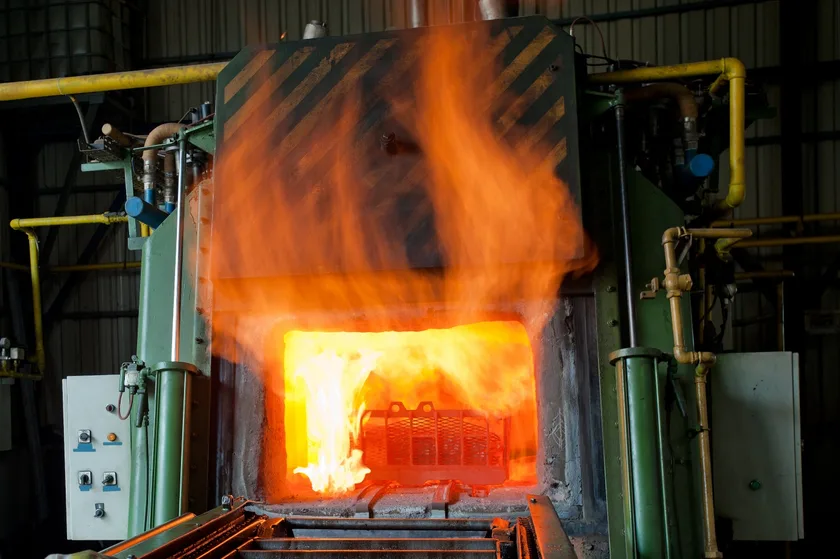
بیش گرمایی زمانی رخ میدهد که دمای فلز لوله از حد مجاز فراتر رود، اغلب به دلیل رسوب، کاهش انتقال حرارت یا عدم تعادل عملیاتی که منجر به آسیب خزشی و پارگی احتمالی میشود.
روشهای تشخیصی عبارت اند از:
- دماسنجی مادون قرمز: نظارت بر دمای فلز لوله با دوربینهای حرارتی و پیرومترها برای تشخیص نقاط داغ و تغییرات
- ترموکوپلهای پوستی: نشان دهنده دمای بالا، (اما ممکن است بالاتر از واقعیت خوانده شوند و در این صورت نیاز به تصحیح دارند.)
- پنجرههای عملیاتی یکپارچگی: نظارت بر پارامترهایی مانند دمای فلز لوله، نرخ شار حرارتی و دمای سیال فرآیند برای اطمینان از عملیات در محدوده ایمن
۳-۳-۱- علل
- رسوب داخلی که مقاومت حرارتی را افزایش میدهد.
- برخورد شعله که ناشی از عملیات نادرست مشعل است.
- تجاوز از نرخ شار حرارتی که منجر به تشکیل کک میشود.
- مواد سوختنی مرطوب در کویلهای خشک که باعث تبخیر و بیش گرمایی موضعی میشود.
۳-۳-۲- اقدامات اصلاحی
- برقراری و رعایت پنجرههای عملیاتی یکپارچگی بر اساس API 584 برای حفظ محدودههای ایمن و جلوگیری از تخریب
- استفاده از اندازه گیریهای مادون قرمز تصحیح شده برای ارزیابی دقیق دما و کاهش نگرانیهای خزش
- تنظیم عملیات برای تعادل قابلیت اطمینان و عملکرد، شامل ترکیب خوراک و تنظیم مشعل
- اجرای بازرسی مبتنی بر ریسک برای اولویت بندی داراییهای پرریسک و اعمال اقدامات اصلاحی
۳-۴- مشکلات مواد نسوز
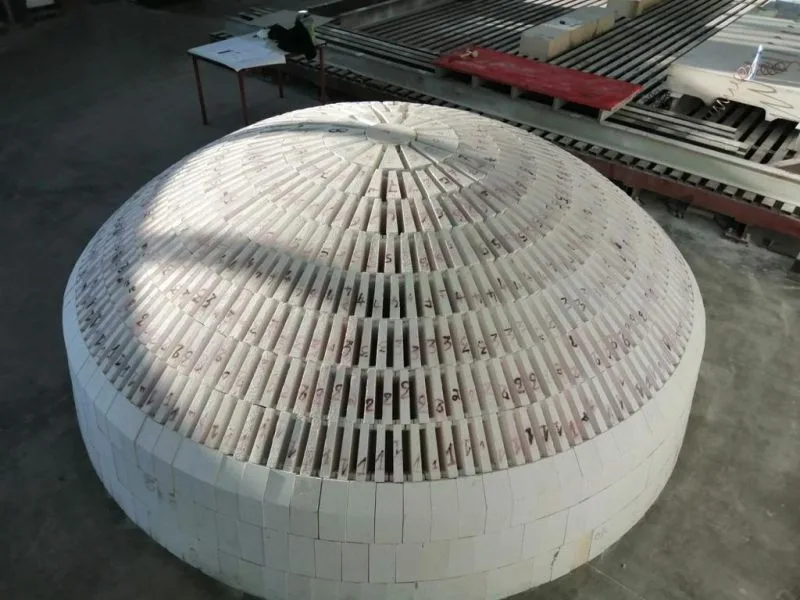
مشکل مواد نسوز میتواند، توزیع حرارت را مختل کند و منجر به دمای ناهموار و آسیب لوله شود.
این مسائل اغلب در زمینه یکپارچگی کلی کوره مطرح میشوند .روشهای تشخیص آن عبارت اند از:
- تصویربرداری حرارتی مادون قرمز: تشخیص توزیع حرارت ناهموار مرتبط با تخریب نسوز
- پنجرههای عملیاتی یکپارچگی: نظارت بر دمای اجزای ساختاری در چارچوب پارامترهای گسترده تأثیرگذار بر یکپارچگی کوره
۳-۴-۱- علل
- تخریب حرارتی یا آسیب به پوشش نسوز (که عایق بندی و انتقال حرارت را تحت تأثیر قرار میدهد.)
- وجود تنشهای عملیاتی بیش از میزان طراحی شده
۳-۴-۲- اقدامات اصلاحی
- ادغام وضعیت نسوز در برنامههای نظارت بر سلامت کلی
- انجام بازرسی آفلاین در خاموشیها برای ارزیابی و تعمیر نسوز
- به روز رسانی پنجرههای عملیاتی یکپارچگی برای بررسی حد دمای اجزای ساختاری و بررسی چند رشتهای
۳-۵- حل مشکلات کلی و مدیریت قابلیت اطمینان
حل مشکلات مؤثر نیاز به رویکرد سیستماتیک برای نظارت بر سلامت، ارزیابی ریسک و برنامه ریزی استراتژیک دارد تا عملکرد و قابلیت اطمینان کوره بهینه شود.
روشهای تشخیصی عبارت اند از:
- نظارت آنلاین: استفاده از مادون قرمز، تحلیل گر گاز دودکش و انتشار احتراق برای پیگیری پارامترهای کلیدی
- نظارت آفلاین: بازرسی خاموشی هر ۴-۷ سال برای ارزیابی جامع لولهها
- ارزیابی ریسک: پیروی از روشهای API RP ۵۸۰ و ۵۸۱ برای ارزیابی احتمال و عواقب شکست
۳-۵-۱- علل
- عدم تعادل بین تقاضای عملکرد و قابلیت اطمینان اجزا
- مکانیسمهای آسیب تشخیص داده نشده مانند رسوب، خوردگی و خزش
- تکنیکهای بازرسی ناکافی یا محدودیت ابزارها
۳-۵-۲- اقدامات اصلاحی
- توسعه برنامه اقدام استراتژیک شامل تغییرات سیاست، بهبود سرمایه ای، برنامه بازرسی و جایگزینی لوله
- تحلیل شکست با دیاگرام علت و اثر برای شناسایی علل ریشه ای و اجرای اقدامات اصلاحی
- برقراری پنجرههای عملیاتی یکپارچگی با راهنمای API584 ، با در نظر گرفتن پارامترهایی مانند دمای فلز لوله و نرخ شار حرارتی
- بازبینی منظم و به روزرسانی پنجرههای عملیاتی یکپارچگی از طریق فرآیند مدیریت تغییر برای اطمینان از عملیات بهینه
۳-۶- برخورد شعله با لوله
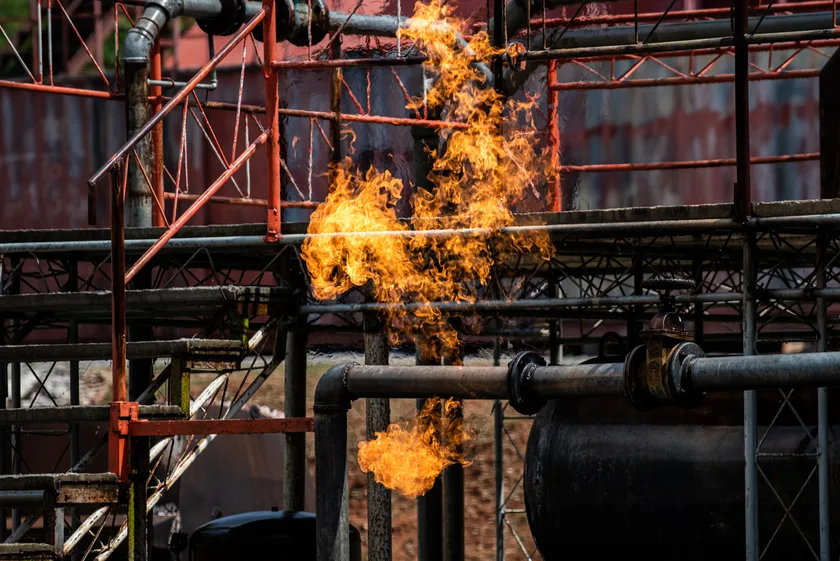
کارکرد نادرست مشعلها باعث برخورد مستقیم شعله با لولههای رسوب دار میشود.
این پدیده دمای موضعی را به شدت افزایش میدهد و منجر به اکسیداسیون سریع، نازک شدن دیواره و پارگی لوله میشود.
این مشکل اغلب با رسوب داخلی ترکیب شده و میتواند به شکست فاجعه بار منجر شود.
۳-۶-۱- اقدام اصلاحی
- اسکنر شعله با تصویربرداری مادون قرمز و ویژوال: دوربینهای دوطیفی برای تشخیص شکل شعله
- نقشه برداری شار حرارتی با حسگرهای شار: نصب حسگرهای موقت در جعبه آتش برای اندازه گیری شار حرارتی موضعی
- پایش نسبت هوا به سوخت با آنالایزرهای آنلاین: تنظیم خودکار مشعلها با حلقه کنترلی PID
- بازرسی مشعلها با آندوسکوپ: بررسی نازلها، دیفیوزرها و تایلهای مشعل برای وجود هر گونه ترک یا انسداد
- آزمایش احتراق: اندازه گیری الگوی شعله در شرایط کنترل شده
۳-۷- عدم تعادل بین تقاضای عملکرد و قابلیت اطمینان
وقتی نرخ خوراک یا دمای خروجی مورد نیاز بیش از ظرفیت طراحی شده کوره باشد، لولهها تحت تنش خزشی و دمای بالا قرار میگیرند.
این وضعیت حتی با نگهداری کوره پالایشگاهی به شکلی مناسب، شکست قطعی در آینده را تضمین میکند.
۳-۷-۱- اقدام اصلاحی
- شبیه سازی فرآیند با نرم افزار: مدل سازی کوره در شرایط واقعی و پیش بینی نقاط بحرانی
- محاسبه عمر باقیمانده با روش لارسون-میلر: ترکیب دما و زمان برای پیش بینی خزش
- تحلیل تنش با روش المان محدود: مدل سازی سه بعدی لولهها تحت بار حرارتی و مکانیکی
۳-۸- افزایش دمای فلز لوله بدون دلیل ظاهری
افزایش تدریجی دمای فلز لوله بدون تغییر در نرخ خوراک یا دمای خروجی، نشان دهنده کاهش ضخامت دیواره یا رسوب نامرئی است.
۳-۸-۱- اقدام اصلاحی
- سیستم پایش دمای فلز لوله با هوش مصنوعی: یادگیری ماشین برای تشخیص الگوهای غیرعادی
- اندازه گیری ضخامت آنلاین با امواج هدایت شده: حسگرهای دائمی برای پایش ضخامت در نقاط بحرانی
- بازرسی با حسگرهای چندگانه: ترکیب اولتراسونیک، لیزر و جریان گردابی
- متالوگرافی پیشرفته با میکروسکوپ الکترونی: تحلیل شیمیایی رسوبات
۳-۹- کاهش کارایی حرارتی کوره
افزایش مصرف سوخت برای دستیابی به همان دمای خروجی، نشان دهنده رسوب در بخش همرفتی، نشت هوا یا آسیب به عایق نسوز است.
۳-۹-۱- اقدام اصلاحی
- محاسبه کارایی لحظه ای با سیستم SCADA
- پایش دمای دودکش با حسگرهای چند نقطه ای
- اندازه گیری نشت هوا با تست دود
- بازرسی بخش همرفتی با رباتهای خزنده
۳-۱۰- برآمدگی و کرنش خزشی لوله
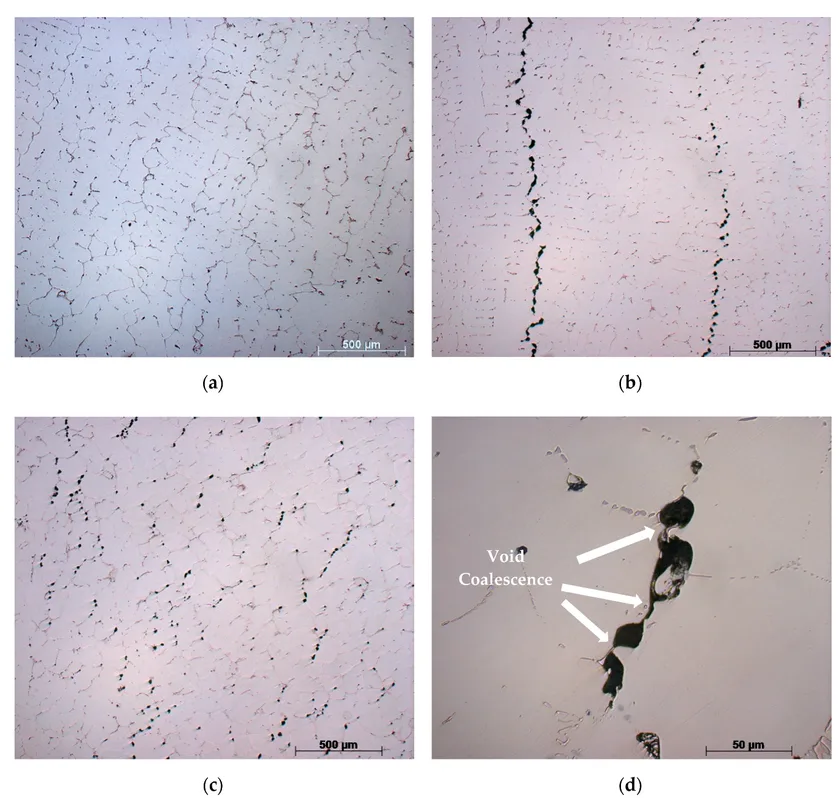
برآمدگی و کرنش خزشی به دلیل عملیات طولانی در دمای بالا ایجاد میشود.
۳-۱۰-۱- اقدام اصلاحی
- اندازه گیری قطر لوله با لیزر اسکنر سه بعدی
- آزمون کرنش با گیجهای کرنش
- کاهش دما با بهینه سازی مشعل
- جایگزینی با لولههای ضخیم تر
۳-۱۱- خوردگی موضعی ایزوله
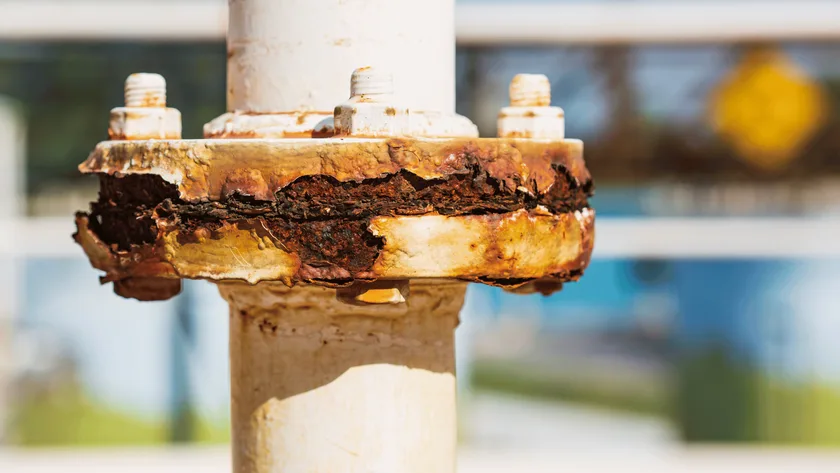
خوردگی موضعی در نواحی خاص لوله به دلیل رسوب یا شرایط شیمیایی.
۳-۱۱-۱- اقدام اصلاحی
- بازرسی با جریان گردابی پالسی
- تحلیل شیمیایی خوراک با طیف سنجی
- تزریق مهارکننده خوردگی
۳-۱۲- آسیب مواد نسوز به دلیل انبساط و شوک حرارتی
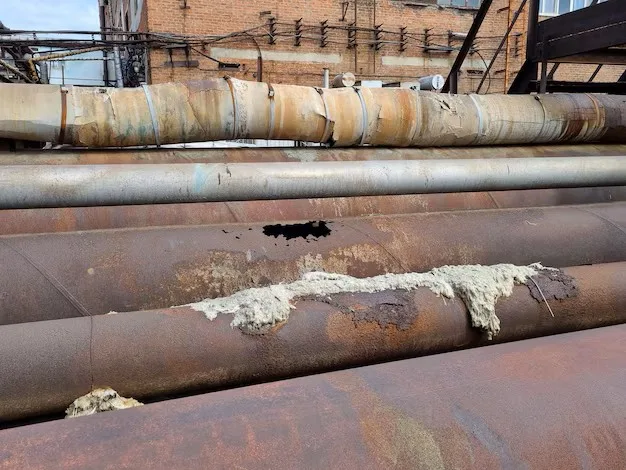
پوشش داخلی کوره و آسترهای کوره هنگام راه اندازی به سرعت منبسط میشوند.
اگر لنگرها خورده یا ضعیف شوند، آجرهای نسوز یا مواد ریختنی ممکن است، جدا شده و باعث ایجاد شکافهای عایق و گرمای بیش از حد موضعی شوند.
سرویس تعمیر نسوز داغ، امکان تعمیر نسوز در محل را در حالی که واحد در حال کار است، فراهم و از خاموشیها جلوگیری کرده و یکپارچگی حرارتی را بازیابی میکند.
۳-۱۲-۱- اقدام اصلاحی
- بازرسی داخلی با دوربینهای حرارتی مقاوم به دما
- تعمیر آنلاین با رباتهای جوشکاری
۳-۱۳- رسوب و آلودگی در بخشهای همرفتی
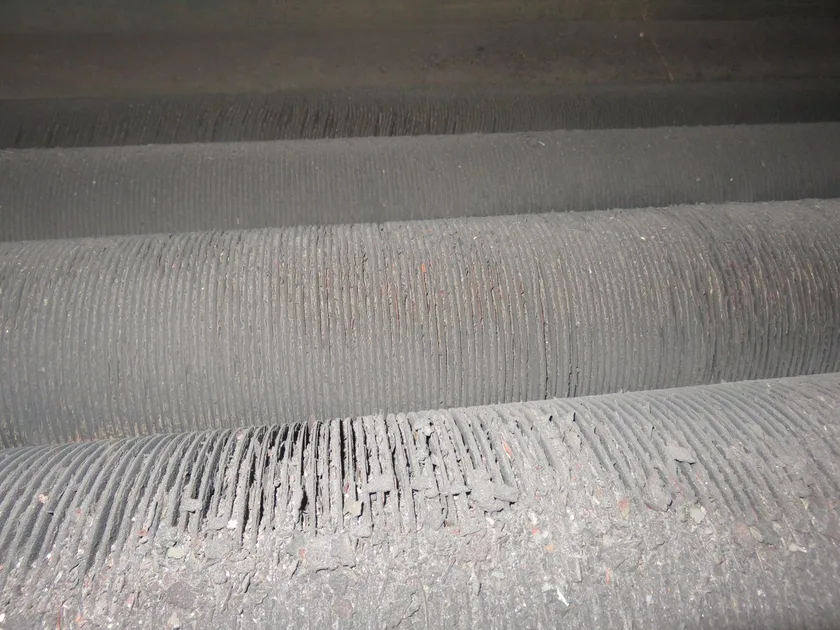
گرد و غبار و باقیماندههای تعمیرات، هنگام راه اندازی جابجا میشوند.
۳-۱۳-۱- اقدام اصلاحی
- پایش فشار افت در بخش همرفتی
- تمیزکاری با امواج صوتی
۳-۱۴- جابهجایی لولههای فرآیند و گرم شدن ناهموار
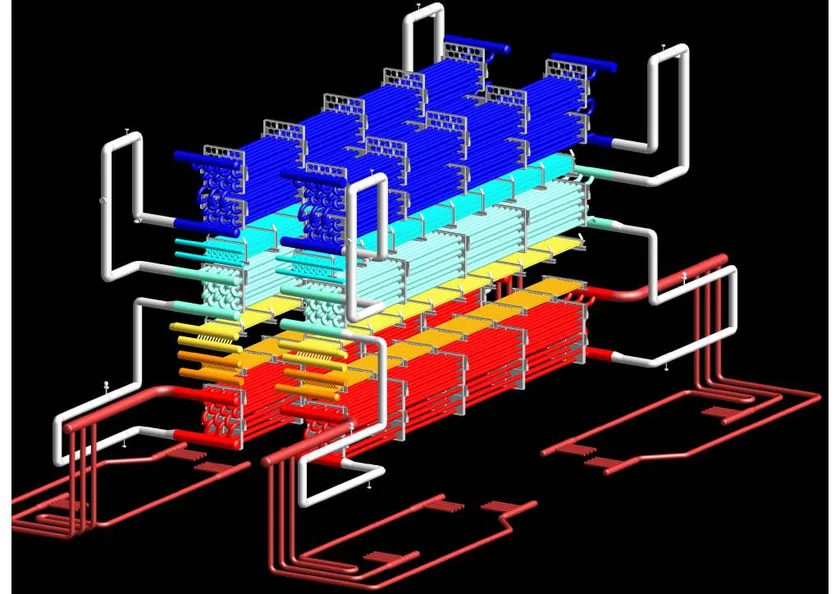
لولهها در دمای بالا و نامناسب منبسط میشوند.
در کورههایی که تا دمای 871 درجه سانتیگراد کار میکنند، لولههای فرآیند به طور ناهموار منبسط میشوند.
این امر میتواند، لولهها را از تکیه گاههایشان جدا کند یا به آویزها آسیب برساند و نگرانیهایی در مورد ایمنی و قابلیت اطمینان ایجاد کند.
تثبیت لوله داغ، تکیه گاههای مهندسی شده و مقاوم در برابر دمای بالا را فراهم میکند که میتوانند در حین عملیات عادی نصب شوند.
در مواردی که جداسازی فاز یا تغییرات مربوط به نوسازی منجر به گرمای بیش از حد موضعی شود، بسته به دسترسی و شرایط فرآیند، میتوان از خدمات محافظت از لوله (TSS) در طول قطعیهای کوتاه مدت یا به صورت آنلاین استفاده کرد.
۳-۱۴-۱- اقدام اصلاحی
- اندازه گیری جا به جایی با حسگرهای لیزری
- نصب تکیه گاههای هوشمند
۳-۱۵- اکسیداسیون و خوردگی خارجی
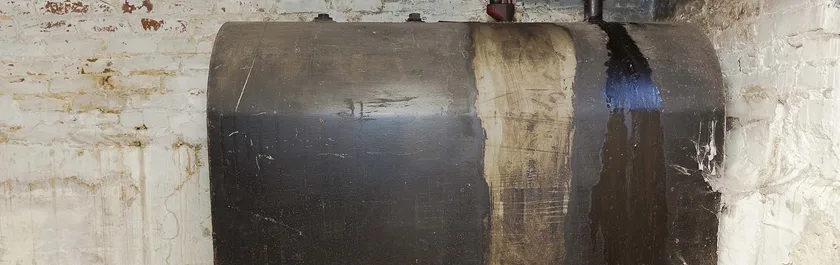
اکسیداسیون و خوردگی خارجی به دلیل وجود محیطهای شیمیایی.
۳-۱۵-۱- اقدام اصلاحی
- اندازه گیری ضخامت با پهپادهای مجهز به اولتراسونیک
۳-۱۶- آسیب مکانیکی مانند فرورفتگی یا ساییدگی
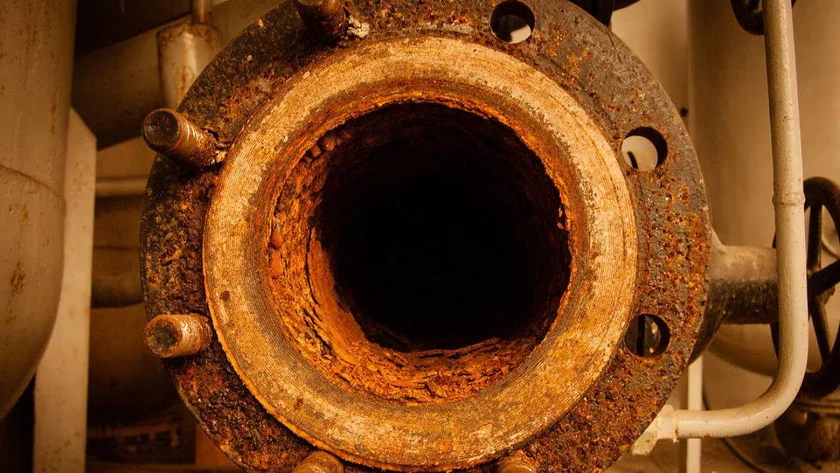
این آسیبها ضخامت دیواره را کاهش میدهند، تنش موضعی ایجاد میکنند و میتوانند به نشت، پارگی یا شکست زودرس منجر شوند.
در کورههای با دمای بالا (تا ۸۰۰ درجه سانتیگراد)، این نقص به سرعت تشدید شده و عمر لوله را از ۱۰–۱۵ سال به کمتر از ۵ سال کاهش میدهند.
۳-۱۶-۱- اقدام اصلاحی
- پایش ارتعاش با حسگرهای شتاب سنج
- تعادل دینامیکی فنها، هر ۶ ماه یا پس از تعمیر
- نصب دمپرهای ضدرزونانس روی دودکش برای کاهش لرزش
- کاهش سرعت گاز در دودکش
- نصب لرزه گیر روی لولههای حساس
- استفاده از ابزارهای سایز مناسب
- کنترل فشار و سرعت